銲接出問題怎麼辦?先做這 3 件事快速判斷
進行銲接作業時,如果突然遇到銲道不漂亮、焊不牢、容易裂、飛濺很多、銲條一直黏住、熔池控制困難,第一時間不建議只是單純把電流調大繼續焊。銲接品質受到母材表面、參數設定、耗材、操作角度、電源穩定度與施工環境等多種因素影響,同一種異常現象可能不只一個原因。
因此,遇到銲接異常時,最有效率的方式不是反覆重焊,而是先從最容易確認的條件開始排除。尤其當銲接位置涉及結構件、承重設備、壓力容器、管線或重要機械零件時,更不適合在原因不明的情況下自行反覆補焊。
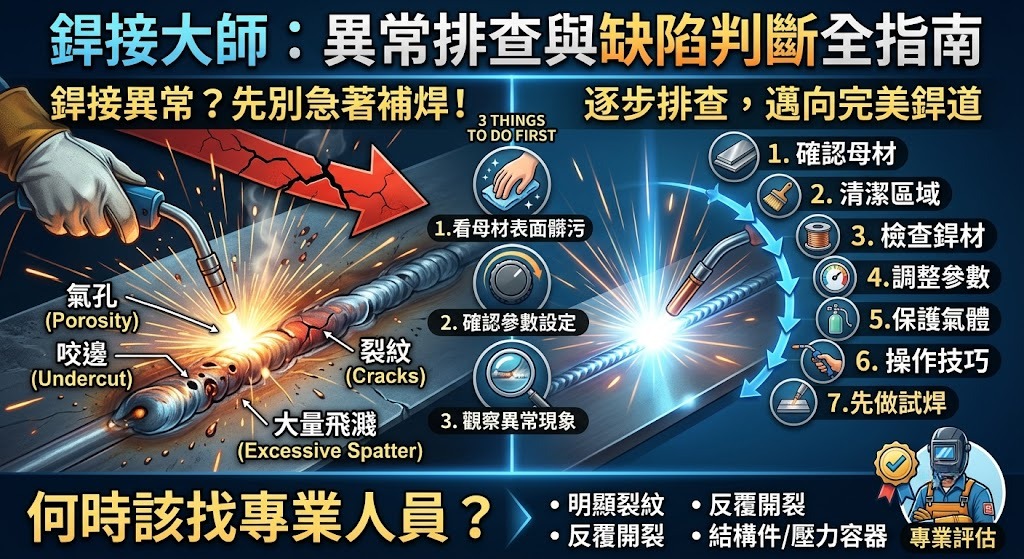
先做這 3 件事:
- 先看母材表面:確認是否有油污、鏽蝕、水氣、氧化層、塗料或鍍層影響銲接。
- 再確認銲接參數:檢查電流、電壓、送線速度、極性與耗材規格是否符合目前工件。
- 最後觀察異常現象:記錄是氣孔、咬邊、裂紋、未熔合、飛濺還是銲道外觀不均,再針對原因排查。
如果只是表面輕微髒污或參數設定偏差,通常在清潔與重新調整後就可能改善;但若已經出現裂紋、明顯未熔合、反覆氣孔或結構變形,就應先停止繼續施工,確認缺陷範圍與真正原因後再決定後續處理方式。
銲接常見問題與原因分類表:先看症狀再找方向
銲接問題常常會反映在銲道外觀、熔深、飛濺量與施工手感上。以下整理常見原因、判斷方式與建議行動,適合作為初步排查方向。
| 原因 | 如何判斷 | 建議行動 |
|---|---|---|
| 母材表面髒污 | 容易出現氣孔、飛濺、熔池不穩 | 先去除油污、鏽蝕、水氣與氧化層 |
| 電流偏低 | 銲條容易黏住、熔深不足、未熔合 | 依母材厚度與耗材規格重新調整 |
| 電流或熱輸入過高 | 容易咬邊、燒穿、銲道過寬或變形 | 降低參數並調整移動速度 |
| 保護氣體異常 | 氣孔明顯、銲道氧化、熔池不穩 | 檢查氣瓶、流量、管路、噴嘴與風吹干擾 |
| 操作角度不當 | 銲道偏斜、熔合不均、咬邊或堆高 | 重新確認槍角、銲條角度與行進方向 |
| 移動速度不適合 | 過快易未熔合,過慢易堆高或熱變形 | 保持穩定速度並觀察熔池形狀 |
| 銲材受潮或規格不符 | 容易產生氣孔、電弧不穩或銲道品質不佳 | 確認耗材保存條件與材料匹配性 |
| 接地或電源異常 | 電弧忽強忽弱、起弧困難、輸出不穩 | 檢查接地夾、線材、接點與設備狀態 |
銲接逐步排查流程:從表面、參數到操作一步一步檢查
如果銲接結果不理想,建議依照固定順序排查,避免一下調電流、一下換銲材,最後反而不知道真正是哪一項改善了問題。以下 7 個步驟可以作為一般銲接異常的基本排查流程。
步驟 1:確認母材種類與厚度
不同母材對銲接方法、耗材與熱輸入的需求不一樣。碳鋼、不鏽鋼、鋁合金或其他金屬不能單純用同一套設定處理。正式施工前應先知道母材種類、厚度、接頭形式與工件用途,否則即使外觀看似成形,也不代表內部熔合與強度一定符合需求。
步驟 2:清潔銲接區域
油污、鏽蝕、水氣、氧化膜、油漆與鍍層都可能影響銲接。尤其在需要保護氣體的銲接方式中,表面污染可能增加氣孔與熔合不良風險。因此,若最近銲接一直出現氣孔或熔池不穩,可以先從清潔狀況著手,不要直接把所有問題歸咎於設備。
步驟 3:確認銲材是否正確且保存良好
銲條、銲絲與其他填料都應依照母材與施工需求選擇。若使用不匹配的銲材,可能造成裂紋、強度不足或耐蝕性下降。此外,部分銲材若保存不當、受潮或表面污染,也可能讓銲接品質不穩。因此,在反覆發生缺陷時,耗材本身也應列入排查。
步驟 4:檢查電流、電壓與送線設定
參數過低,可能導致起弧困難、熔深不足或銲材黏住;參數過高,又可能造成咬邊、飛濺增加、燒穿與變形。因此不要只以「越大越好」來調整銲接參數,而應根據設備說明、母材厚度、接頭形式與耗材規格逐步微調。
步驟 5:確認保護氣體與施工環境
若使用需要保護氣體的銲接方式,氣體流量不足、噴嘴堵塞、管路漏氣或現場風吹過強,都可能破壞保護效果。此時常見現象包括氣孔、氧化、電弧不穩與銲道表面品質不佳。若是在戶外施工,更要注意風對保護氣體的影響。
步驟 6:檢查操作角度、弧長與移動速度
同一台銲機、同一組參數,不同操作方式也可能做出完全不同的結果。移動太快可能讓熔合不足,移動太慢則可能造成熱量集中、銲道過寬與工件變形。角度偏差也可能導致單側熔合不足或咬邊。因此,排除設備問題後,也要回頭檢查操作穩定度。
步驟 7:試焊後再判斷是否正式施工
若條件允許,先使用同類型材料做試焊,觀察銲道外觀、熔池穩定度、飛濺與熔合情形,通常比直接在正式工件上反覆修改更安全。若試焊持續出現相同問題,就表示應該繼續排查設備、耗材或施工條件,而不是直接在正式結構上重複補銲。
常見銲接缺陷怎麼判斷?看到這些現象不要只補一層
銲接氣孔
如果銲道表面出現一個個孔洞,常見方向包括母材髒污、耗材受潮、保護氣體不足、風吹干擾或操作距離不穩。不要直接在氣孔表面蓋一層銲道就當成修復,因為缺陷可能仍存在內部。
咬邊
銲道邊緣若出現凹槽,看起來像母材被切掉一條,通常會從熱輸入過高、移動速度、操作角度等方向檢查。咬邊位置可能造成應力集中,因此在重要結構上不能只看外觀是否「還算漂亮」。
未熔合或熔深不足
如果銲道看似附著在表面,但母材與填料金屬沒有充分熔合,就可能存在未熔合問題。常見原因包括熱輸入不足、速度太快、接頭清潔不佳或角度不正確。這類問題僅從表面不一定容易看出,因此重要工件通常需要依規範做進一步檢驗。
銲接裂紋
裂紋屬於需要特別重視的銲接缺陷。它可能與材料、接頭拘束、熱輸入、銲材匹配、冷卻速度或其他冶金因素有關。如果已經看到裂紋,不建議只是直接覆蓋補銲,而應先確認裂紋範圍與形成原因。
飛濺過多
少量飛濺不一定代表嚴重問題,但若突然大量增加,可以從電流電壓搭配、送線速度、極性、接地狀況、氣體與操作距離等方向排查。飛濺通常是一個「施工條件不夠穩定」的訊號,不宜只靠後續打磨處理。
什麼情況要找專業銲接人員?出現這些警訊不要硬修
一般的小型非結構工件,可以先透過基礎排查找問題;但只要牽涉到安全、承重或重要設備,就不適合只憑外觀判斷銲接是否合格。以下情況建議停止自行處理,交由具備相關經驗的人員評估。
- 銲道已經出現明顯裂紋。
- 同一位置反覆補銲仍然再次開裂。
- 工件涉及建築結構、承重架、車體關鍵部位或機械安全。
- 涉及壓力、氣體、燃料、化學品或高溫管線。
- 銲接後工件變形明顯,尺寸已無法控制。
- 無法判斷母材種類或是否需要特殊銲材。
- 疑似存在內部未熔合、夾渣或其他肉眼無法確認的缺陷。
- 設備出現漏電、焦味、異常火花、電纜過熱等電氣問題。
提醒:銲道看起來平整,不代表一定沒有內部缺陷。若工件涉及人身安全、結構安全或產業規範,應依實際用途採用適當的施工程序與檢驗方式。
銲接施工與安全注意事項:不是焊得起來就代表可以直接做
銲接同時涉及高溫、強光、火花、電力、金屬煙塵與周遭可燃物,因此除了銲接品質,安全條件也必須一起考量。尤其在室內、地下室、狹小空間或靠近易燃材料的位置施工,更需要確認通風、防火與現場管制條件。
- 使用適合銲接工作的面罩、防護手套與防護衣物。
- 施工前移除周圍易燃物,避免火花引燃。
- 確認現場具有適當通風,避免長時間吸入煙塵。
- 不要在不明容器、油桶、密閉槽體上直接施工。
- 檢查銲機、電纜、接地夾與接頭是否破損或過熱。
- 銲接完成後仍要確認周圍是否有高溫餘火或悶燒狀況。
- 涉及特殊材料、特殊環境或重要結構時,應使用符合現場需求的施工程序。
銲接的排查邏輯可以簡化成一句話:先確認材料與表面,再確認設備與參數,最後檢查操作方式與實際缺陷。這樣做比看到問題就直接補銲,更容易找到真正原因,也能降低重工與材料損失。
銲接常見問題 FAQ
Q1:銲接一直黏住是什麼原因?
常見方向包括電流偏低、起弧方式不穩、銲材選擇或接地狀況不佳。可以先檢查接地夾與參數,再依材料與耗材規格調整。
Q2:銲接氣孔很多怎麼辦?
先檢查母材是否有油污、水氣或鏽蝕,再確認銲材是否受潮;若使用保護氣體,也要檢查流量、管路、噴嘴與風吹干擾。
Q3:銲道越寬代表焊得越牢嗎?
不一定。銲道寬度只是外觀的一部分,銲接品質還要看熔合、熔深、缺陷與工件設計,不能單靠銲道寬窄判斷強度。
Q4:為什麼銲接時飛濺特別多?
飛濺突然增加可能與電流電壓搭配、送線速度、極性、接地、材料表面與操作距離有關,建議一次只調整一項條件,比較容易找到原因。
Q5:銲接前一定要把鏽磨掉嗎?
重要銲接區域通常應盡量保持乾淨,因為鏽蝕、油污與其他污染物可能影響電弧穩定、熔合與缺陷形成。
Q6:銲接裂掉可以直接再補一層嗎?
不建議把裂紋直接覆蓋。裂紋可能與材料、熱輸入、拘束、銲材或施工程序有關,應先確認原因與缺陷範圍,再決定修復方式。
Q7:銲接電流越大越好嗎?
不是。過低可能造成熔合不足,過高也可能產生咬邊、燒穿、飛濺與變形,應依工件厚度、銲材與施工方式設定。
Q8:銲接後工件變形怎麼辦?
銲接變形通常與熱輸入、施工順序、固定方式與工件結構有關。如果尺寸要求高或變形已明顯影響使用,建議由專業人員重新評估施工與矯正方式。
Q9:銲道看起來漂亮,就代表品質沒問題嗎?
不一定。部分缺陷可能存在銲道內部,外觀無法完全判斷。涉及重要結構或安全用途時,仍應依實際需求進行適當檢驗。
Q10:哪些銲接工作不適合自己處理?
涉及建築承重、車輛關鍵結構、壓力設備、燃料管線、特殊金屬或人身安全的銲接工作,不建議只依一般經驗自行施工,應由具備相應技術與資格的人員評估。