氣體突然異常?先做這 3 件事
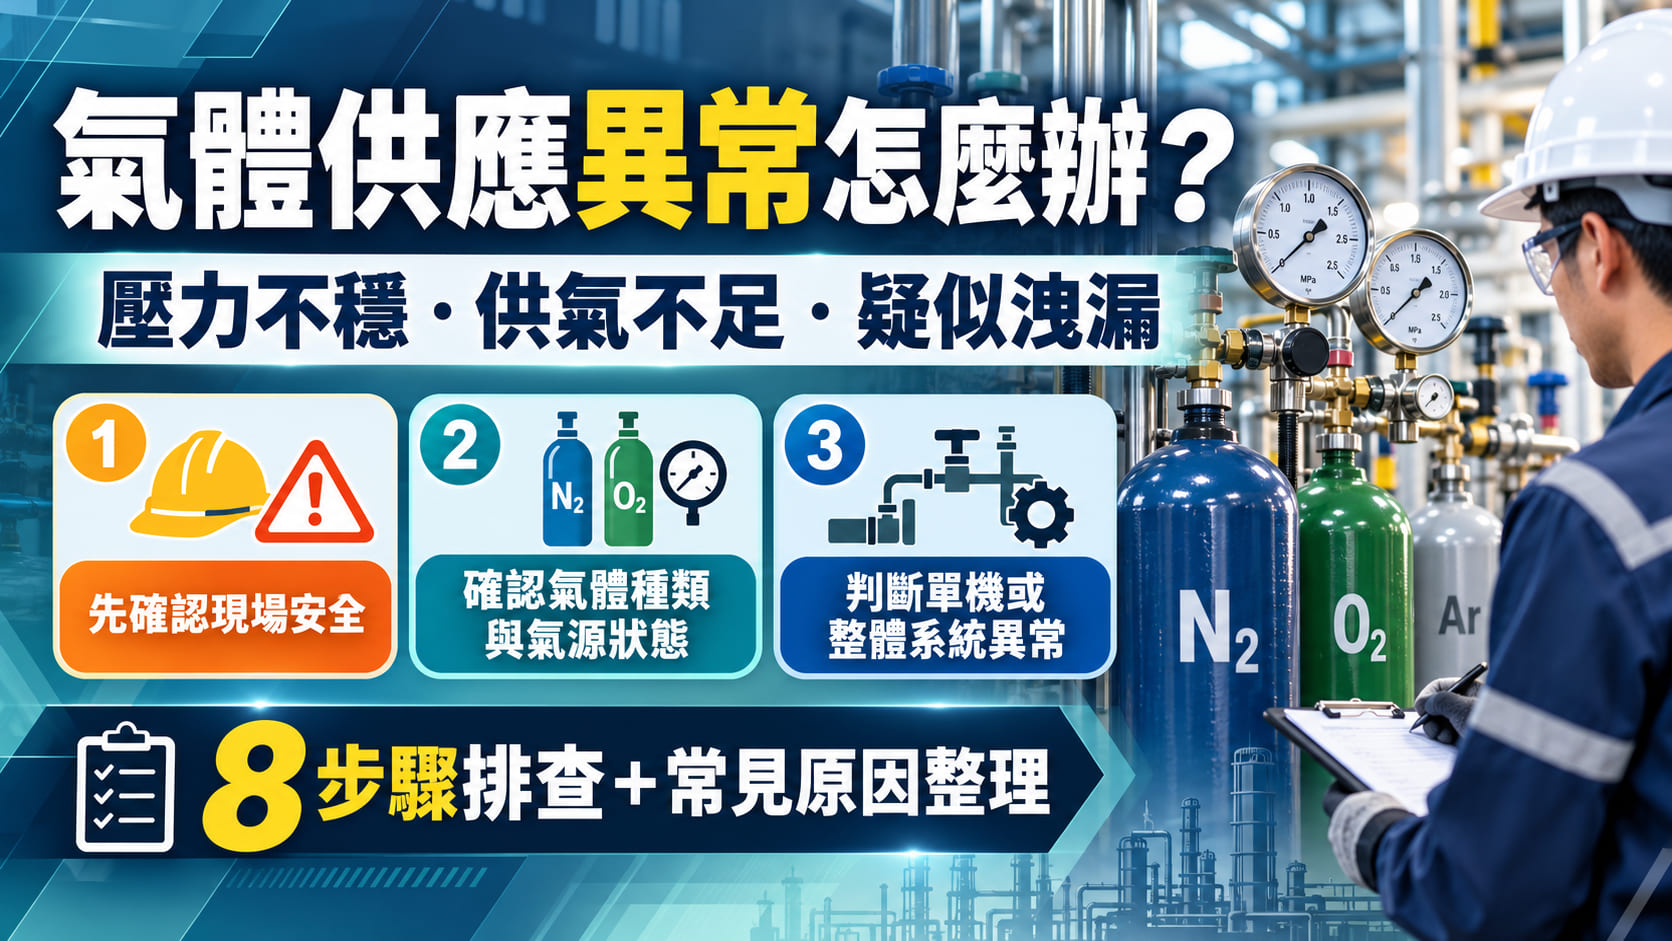
不論現場使用的是氧氣、氮氣、氬氣、二氧化碳或其他工業氣體,遇到供氣異常時,都不建議一開始就拆卸鋼瓶閥、調壓器或管路。最有效率的做法,是先確認「安全」、「氣體來源」與「異常範圍」,再決定下一步。
先做這 3 件事:
1. 先確認現場是否安全:若聽到持續洩氣聲、氣體警報器啟動、有人頭暈不適,或懷疑大量氣體外洩,不要繼續靠近設備排查,應先依現場安全程序撤離並通知負責人員。
2. 確認使用的是哪一種氣體:查看容器、供氣設備與管路標示,確認氧氣、氮氣、氬氣、CO₂ 或其他氣體種類,避免在氣體身分不明時進行操作。
3. 判斷是單一設備還是整套系統異常:如果只有一台設備供氣不足,問題可能在末端設備;若多個使用點同時異常,就要往氣源、主管線、切換系統或供氣設備方向排查。
如果只是流量稍微下降,而且現場沒有任何洩漏或人員不適警訊,可以再做後續非拆卸式檢查;若已經出現疑似洩漏、鋼瓶傾斜、閥件損傷或不明異味,則應停止一般排查,改由合格或受過訓練的人員處理。
不同氣體為什麼不能用同一套方式處理?
「氣體」是一個很大的範圍。不同氣體在製程中的功能、危害特性及設備規格可能完全不同,因此遇到異常時,第一個重要觀念就是不能把所有氣體都當成普通空氣處理。
氧氣:要特別注意助燃風險
氧氣本身不是燃料,但高濃度氧氣環境可能提高燃燒風險。因此氧氣設備的清潔、接頭材質與使用方式都有特定要求,不應把一般氣體設備或油脂任意用在氧氣系統上。若氧氣系統出現閥件異常、壓力異常或疑似洩漏,應依設備規範交由專業人員檢查。
氮氣與氬氣:無色無味不代表沒有危險
氮氣與氬氣常用於惰化、保護、吹掃及製程應用。這類氣體可能沒有明顯氣味,但大量釋放到密閉或通風不良空間時,可能排擠氧氣。因此「沒有聞到味道」不能當作沒有洩漏的判斷依據。
二氧化碳:要注意密閉空間累積
二氧化碳常見於食品、飲料、焊接、冷卻及消防用途。若在通風不足的位置大量外洩,同樣可能造成危害。因此餐飲場所、地下空間、機房或設備間使用大量 CO₂ 時,更應注意通風及偵測設備狀態。
氣體異常原因分類表:原因、如何判斷與建議行動
現場最常見的氣體問題,大致可以分成氣源不足、壓力異常、管路阻塞、調壓設備問題、末端耗用改變與洩漏等幾類。以下可以先依現象做初步分類。
| 原因 | 如何判斷 | 建議行動 |
|---|---|---|
| 氣源存量不足 | 供氣逐漸變弱,且接近鋼瓶或儲槽正常更換週期 | 依供應系統規範確認氣源存量或安排補充、更換 |
| 調壓設備異常 | 設定沒有改變,但出口壓力反覆波動 | 停止任意調整,由熟悉設備的人員檢查調壓器 |
| 管路或過濾元件阻塞 | 氣源端正常,但末端流量逐漸下降 | 依設備保養程序檢查濾芯、管路與末端元件 |
| 同時用氣量增加 | 新增設備啟動後,多個末端同時出現壓力下降 | 重新確認總流量需求與供氣系統容量 |
| 接頭或管路疑似洩漏 | 供氣消耗異常增加、持續有洩氣聲或警報器啟動 | 停止自行拆修,隔離現場並通知專業人員處理 |
| 閥件未完全處於正確工作狀態 | 設備保養或更換氣源後開始出現供氣異常 | 依原廠操作程序確認系統狀態,不可強行轉動卡住的閥件 |
| 壓力表或感測器異常 | 數值不合理、固定不動,或與設備實際表現明顯不一致 | 安排儀表校驗或更換,不只依單一儀表判斷 |
| 末端設備故障 | 其他設備供氣正常,只有單一機台異常 | 優先檢查該機台入口與控制系統 |
氣體異常怎麼排查?從氣源到末端的 8 個步驟
排查氣體供應問題時,建議遵循「先安全、再氣源、後設備」的順序。不要一看到壓力不對就一直轉調壓器,也不要在氣體種類、管路狀況不明時拆卸接頭。
步驟 1:先確認有沒有立即危險
先觀察現場是否有氣體警報、持續洩氣聲、人員突然頭暈、設備傾倒、閥件撞擊受損或其他異常。只要懷疑有大量洩漏,就不應繼續把時間花在一般故障排查上,而應依場所緊急應變程序處理。
步驟 2:核對氣體種類與設備標示
確認鋼瓶、儲槽、管路及設備標示是否一致。尤其同一工廠可能同時使用氧氣、氮氣、氬氣與二氧化碳,不可只靠鋼瓶外觀或位置猜測。若標示不清楚,就應先停止使用並確認來源。
步驟 3:確認氣源是否充足
如果原本供氣正常,近期卻逐漸變弱,可以先確認氣源存量是否接近正常補充或更換週期。如果是多瓶切換、儲槽或中央供氣系統,也要確認是否有供應切換異常。這一步的重點是辨別「沒有足夠氣體」與「有氣體但送不出去」的差別。
步驟 4:比較氣源端與使用端狀況
如果氣源端顯示正常,但設備端壓力明顯不足,就表示問題可能出現在中間管路、調壓設備、過濾裝置或末端控制元件。相反地,如果供應端本身就已經偏低,就要先處理氣源問題,而不是一直調整末端設備。
步驟 5:確認是不是所有設備一起異常
如果同一條氣體管線上的三台設備只有其中一台不正常,問題多半比較靠近那台設備;如果三台同時壓力下降,就更應該往主管線、氣源或總體供應能力檢查。利用「異常範圍」縮小問題,比一個零件一個零件亂換有效率許多。
步驟 6:回想異常前是否有更換或施工
很多氣體系統問題都發生在「剛更換氣源」、「剛保養設備」、「剛新增機台」或「剛修改管路」之後。如果異常時間點與某一次作業高度重疊,就應優先檢查該次作業涉及的區域,而不是從整個系統重新找起。
步驟 7:觀察壓力與流量是持續偏低還是忽高忽低
持續偏低與快速波動代表的問題方向不同。持續不足可能和氣源、容量、阻塞或洩漏相關;忽高忽低則可能要檢查調壓設備、需求快速變化或控制系統。記錄異常發生時間、設備啟停狀況及儀表讀值,有助於後續維修判斷。
步驟 8:無法從外部確認原因時,不再自行拆卸
若氣源正常、使用量沒有改變、末端設備也沒有明顯問題,但壓力仍持續異常,後續就可能涉及調壓器、控制閥、管路、感測設備或其他內部零件。這時應將目前觀察到的資訊整理好,交由氣體供應商、設備廠商或合格維修人員檢查。
氣體壓力不穩、流量不足怎麼判斷?
「壓力」和「流量」常被混為一談,但兩者並不是同一件事。設備需要的不只是某一個壓力數字,而是在使用過程中能維持足夠且穩定的氣體供應。
只有設備運轉時壓力才掉很多
如果設備沒有使用氣體時壓力看起來正常,一啟動就明顯下降,可能代表實際供應流量無法滿足需求。原因可能包含氣源供應能力不足、管徑或管路配置限制、過濾元件阻力增加,或同一時間有太多設備一起用氣。
壓力固定,但設備效果變差
如果壓力表沒有明顯變化,但製程效果變差,也不能立刻認定氣體供應正常。可能是流量、純度、末端噴嘴、設備控制或量測儀表出現問題,需要把製程端一起納入判斷。
壓力值忽高忽低
若讀值反覆波動,要先確認是否與其他大型用氣設備啟停同步。如果沒有明顯使用量變化,就可能需要進一步檢查調壓、控制與量測設備。不要因為壓力偏低就反覆提高設定值,否則可能掩蓋真正故障原因。
哪些情況應立即停止使用並找專業人員?
一般使用者可以做的是辨識異常、確認標示與記錄狀況,而不是深入拆解高壓氣體設備。以下情況應優先停止一般操作,交由受過訓練的人員處理。
- 持續聽到明顯洩氣聲,且無法確認來源。
- 氣體偵測器、氧氣濃度監測器或其他安全警報啟動。
- 現場人員出現不明原因頭暈、呼吸不適或意識異常。
- 鋼瓶倒下、遭撞擊、閥件受損或外觀明顯異常。
- 調壓器、接頭或管路出現結霜、異常震動或不明聲響。
- 壓力表超出設備正常範圍或讀值突然劇烈變化。
- 氣體消耗量突然遠高於正常值,但生產量沒有增加。
- 氣體種類、鋼瓶標示或接頭規格無法確認。
- 設備經過碰撞、搬移或施工後開始出現異常。
- 已完成基本排查,但供氣問題持續存在。
特別要注意的是,氮氣、氬氣與二氧化碳等氣體在某些環境下可能造成缺氧風險,而且不一定能靠嗅覺察覺。職安署近年也持續提醒二氧化碳與惰性氣體設備在安裝、檢修及測試時應採取必要危害預防措施。因此,不熟悉高壓氣體設備的人員不應自行拆卸鋼瓶閥、調壓器或高壓接頭。
氣體設備日常使用與保養注意事項
氣體設備要穩定,不只靠故障後維修,平常的管理方式更重要。尤其是工業氣體用量較大的工廠、餐飲場所、實驗室與加工現場,如果能固定記錄壓力、用量與更換週期,往往可以提早發現異常。
1. 氣體容器與管路標示要清楚
不要依靠「大家都知道這瓶是什麼」的口頭習慣。鋼瓶、儲槽與管路應維持清楚辨識,避免不同氣體被誤接或誤用。
2. 高壓氣體容器要妥善固定
鋼瓶不論正在使用或暫時存放,都不應任意放置在容易碰撞、傾倒的位置。容器傾倒可能造成閥件損壞,進一步帶來高壓氣體釋放風險。
3. 定期記錄使用量
如果平常一瓶氣體可以使用七天,最近相同產量卻只能使用三天,就算設備表面看起來正常,也值得追查。用量紀錄可以幫助你更早發現微小洩漏、設備耗用增加或製程條件變化。
4. 不要用錯誤方式測試洩漏
不應使用火焰等危險方式確認氣體是否洩漏。需要進行氣密或洩漏檢查時,應使用適合該氣體與設備的檢測方式,並依原廠或專業人員規範操作。
5. 保養後要留下紀錄
包含何時更換調壓器、何時校正壓力表、何時更換濾芯、哪一天修改管路,都應留下紀錄。未來發生氣體異常時,可以更快速比對問題是否和近期施工或零件更換有關。
排查重點:遇到氣體異常,先確認人員與環境安全,再確認氣體種類、氣源存量、異常範圍與壓力/流量變化。如果問題已涉及高壓接頭、調壓器、鋼瓶閥、未知洩漏或氧氣濃度風險,就不應繼續自行拆修。把「何時發生、哪些設備受影響、壓力怎麼變、近期做過哪些施工」整理清楚,通常能讓供應商或維修人員更快找到原因。